Streszczenie
Modernizacja maszyny fleksograficznej do UV LED wymaga jednoczesnego doboru mocy optycznej, układu chłodzenia i sposobu komunikacji ze sterowaniem drukarki. Sama wymiana lampy nie gwarantuje poprawnego utwardzania farby. System musi odpowiadać prędkości wstęgi, szerokości roboczej, grubości warstwy farby, rodzajowi podłoża oraz wymaganiom dotyczącym przyczepności i migracji. Szczególne znaczenie ma rozróżnienie mocy elektrycznej i mocy promieniowania UV. Inne kryteria obowiązują dla suszenia międzyzespołowego, a inne dla utwardzania końcowego lakieru. W projekcie OEM należy także uwzględnić temperaturę podłoża, stabilność pasowania, blokady bezpieczeństwa, diagnostykę i serwis. Prawidłowo zaprojektowana modernizacja tworzy powtarzalne okno technologiczne dla produkcji etykiet samoprzylepnych na maszynach wąskowstęgowych.
Wprowadzenie
Druk fleksograficzny etykiet pracuje z dużą liczbą zmian zleceń, różnymi podłożami i częstymi zmianami prędkości. W jednym dniu ta sama maszyna może drukować papier powlekany, folię PP, materiał PE, papier termiczny oraz laminat z warstwą metalizowaną. Każdy materiał inaczej reaguje na energię UV i ciepło.
Decyzja o modernizacji zwykle wynika z potrzeby ograniczenia kosztów eksploatacji, poprawy stabilności procesu albo przystosowania maszyny do farb LED UV. Z punktu widzenia użytkownika ważne jest jednak, aby system działał przy realnych zleceniach. Z punktu widzenia OEM liczy się możliwość bezpiecznej integracji z konstrukcją, automatyką i układem prowadzenia wstęgi.
Najczęstszy błąd polega na wyborze głowicy wyłącznie na podstawie mocy elektrycznej. Moc pobierana z sieci obejmuje diody, sterownik i chłodzenie. Nie określa bezpośrednio energii docierającej do farby. Do oceny procesu potrzebne są natężenie promieniowania w W/cm², dawka w J/cm² oraz rozkład emisji na szerokości materiału.
Modernizacja maszyny fleksograficznej do UV LED: od danych produkcyjnych do specyfikacji
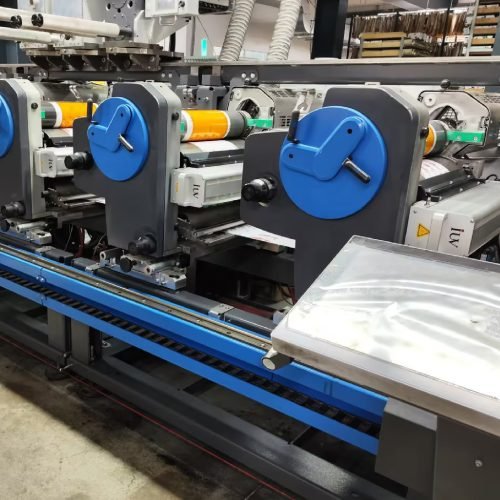
Pierwszym etapem jest przygotowanie matrycy zleceń. Należy zebrać maksymalną i typową prędkość druku, szerokość wstęgi, liczbę zespołów, rodzaj farb, lakiery, podłoża i wymagania wykończeniowe. Warto oznaczyć zlecenia o najwyższym obciążeniu dla systemu UV.
Do trudnych przypadków należą kryjąca biel, gęsta czerń, farby metaliczne, lakiery strukturalne oraz powłoki nanoszone wałkiem rastrowym o dużej objętości. Takie zlecenia powinny wyznaczać minimalny wymagany poziom dawki. Dobór na podstawie przeciętnej pracy może prowadzić do niedoutwardzenia podczas produkcji wymagającego asortymentu.
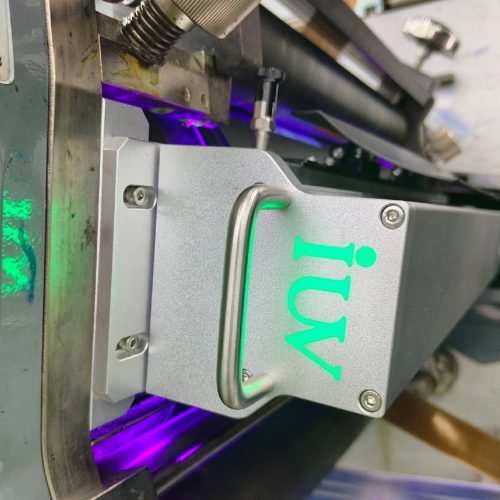
Należy również określić funkcję każdej strefy UV. Głowica między zespołami drukującymi stabilizuje poprzednią warstwę. Głowica końcowa odpowiada za pełne utwardzenie całego układu farb i lakierów. W niektórych procesach potrzebna jest osobna strefa dla lakieru o większej grubości.
Jak dobrać moc optyczną systemu LED UV
Dawka promieniowania jest iloczynem natężenia i czasu ekspozycji. Czas zależy od długości efektywnej strefy naświetlania oraz prędkości wstęgi. Gdy prędkość rośnie, czas ekspozycji maleje. Aby utrzymać tę samą dawkę, potrzebne jest większe natężenie, dłuższa strefa lub dodatkowa głowica.
Przykładowo, głowica o wysokim natężeniu może zapewniać poprawne utwardzanie cienkiej farby procesowej przy dużej prędkości. Nie musi jednak poradzić sobie z bielą o wysokim kryciu, jeśli całkowita dawka pozostaje zbyt niska. Dlatego OEM powinien analizować oba parametry, a nie tylko wartość szczytową.
Ważna jest różnica między mocą optyczną a elektryczną. Moc elektryczna wpływa na dobór zasilania, przewodów, zabezpieczeń i koszt pracy. Moc optyczna wpływa na utwardzanie. W specyfikacji powinny znaleźć się obie wartości oraz sposób ich pomiaru.
Pomiar należy wykonać w płaszczyźnie materiału, przy ustalonej odległości od głowicy. Warto sprawdzić środek i krawędzie szerokości roboczej. Różnica między tymi strefami może powodować nierówny połysk, różną odporność na ścieranie albo słabszą przyczepność na brzegach etykiety.
Długość fali i zgodność z chemią farby
LED UV emituje promieniowanie w określonym zakresie widmowym. W praktyce stosowane są głowice o długości fali około 365, 385, 395 lub 405 nm. Wybrana długość musi odpowiadać fotoinicjatorom w farbie i lakierze.
Farba opracowana dla lampy o szerokim widmie może nie osiągnąć pełnego utwardzenia pod wąskim widmem LED. Objawami są lepka powierzchnia, słaba odporność na ścieranie, zapach resztkowy lub pogorszenie przyczepności do folii. Problem może ujawnić się dopiero po przewinięciu roli.
Dostawca farby powinien potwierdzić kompatybilność z wybraną długością fali. Test należy wykonać przy planowanej grubości filmu, objętości wałka rastrowego i prędkości maszyny. Osobnej kwalifikacji wymagają biele kryjące, lakiery bezbarwne i kolory metaliczne.
Wałek rastrowy, grubość filmu i wymagania dla fleksografii
Objętość wałka rastrowego bezpośrednio wpływa na zapotrzebowanie na energię UV. Większa objętość komórek zwiększa ilość farby przenoszonej na podłoże. Grubsza warstwa poprawia krycie, ale utrudnia przenikanie promieniowania do dolnej części filmu.
Farba biała z dużą zawartością pigmentu dodatkowo rozprasza promieniowanie. Powierzchnia może wydawać się sucha, podczas gdy warstwa przy podłożu pozostaje częściowo nieutwardzona. Weryfikacja powinna obejmować test przyczepności, odporność na ścieranie i zachowanie podczas sztancowania.
Zwiększenie mocy nie zawsze jest właściwą korektą. Czasem lepszy efekt daje mniejsza objętość wałka, niższa masa nanoszenia albo zmiana formulacji na przeznaczoną do LED UV. Nadmierna dawka może zwiększyć kruchość filmu, skurcz i temperaturę materiału.
Stabilność lepkości farby jest równie ważna. Zmiana lepkości zmienia transfer przez aniloks i grubość warstwy. System UV nie skompensuje niestabilnej pracy zespołu fleksograficznego.
Chłodzenie głowic i kontrola temperatury wstęgi
Głowica LED UV generuje ciepło, które musi zostać odprowadzone. Jeżeli temperatura złącza LED wzrasta, emisja może się zmniejszać, a jej rozkład może się zmieniać. Układ chłodzenia wpływa więc nie tylko na żywotność, ale również na stabilność procesu.
W systemach chłodzonych cieczą należy określić przepływ, temperaturę zasilania, ciśnienie i sposób monitorowania obiegu. Alarm braku przepływu powinien zatrzymać emisję albo przełączyć system w bezpieczny tryb. Przewody muszą być prowadzone tak, aby nie kolidowały z elementami prowadzenia wstęgi.
Systemy chłodzone powietrzem potrzebują odpowiedniej przestrzeni, czystych filtrów i sprawnych wentylatorów. Pył papierowy oraz mgła farbowa mogą ograniczać przepływ. Projektant powinien przewidzieć dostęp do czyszczenia bez demontażu całej głowicy.
Temperaturę trzeba kontrolować także na materiale. Cienkie folie, papier termiczny i konstrukcje z klejem wrażliwym na ciepło mogą się odkształcać. Problemy obejmują falowanie, skurcz, zmianę napięcia wstęgi, wypływanie kleju i teleskopowanie roli.
Test należy przeprowadzić przy najwyższej dawce oraz przy prędkości, która daje najdłuższą ekspozycję. Niska prędkość może być bardziej obciążająca cieplnie niż szybka produkcja.
Integracja sterowania z drukarką fleksograficzną
System LED UV powinien być elementem architektury sterowania maszyny. Sterownik musi znać stan pracy drukarki, prędkość wstęgi, tryb rozruchu, zatrzymanie awaryjne i dostępność chłodzenia.
Sterowanie mocą może odbywać się sygnałem analogowym, przez wejścia cyfrowe lub sieć przemysłową. Niezależnie od rozwiązania należy zdefiniować skalowanie sygnału, reakcję na utratę komunikacji oraz zachowanie podczas postoju.
Przy zatrzymaniu wstęgi system nie powinien pozostawiać pełnej emisji nad nieruchomym materiałem. Mogłoby to spowodować lokalne przegrzanie, nadmierne utwardzenie lub uszkodzenie folii. Sterowanie powinno przewidywać redukcję mocy albo natychmiastowe wyłączenie zależnie od czasu postoju i konstrukcji maszyny.
Blokady bezpieczeństwa powinny obejmować osłony, przepływ chłodziwa, temperaturę głowicy oraz sygnał zatrzymania awaryjnego. Operator musi otrzymywać jasny komunikat o przyczynie blokady. Samo wyłączenie bez kodu diagnostycznego utrudnia serwis i wydłuża przestój.
Geometria montażu i stabilność pasowania
Dodanie głowicy UV może zmienić długość drogi wstęgi. W maszynie wąskowstęgowej nawet niewielka zmiana położenia wałka może wpływać na napięcie materiału i pasowanie kolejnych kolorów.
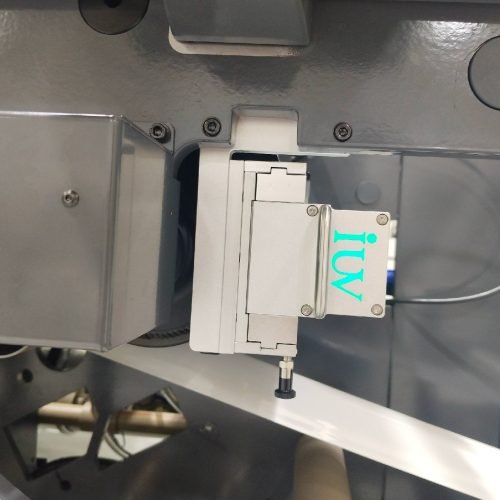
Konstrukcja montażowa powinna być sztywna i odporna na drgania. Odległość głowicy od wstęgi musi być powtarzalna po otwarciu osłony lub wykonaniu czynności serwisowych. Przydatne są stałe punkty odniesienia i mechaniczne ograniczniki położenia.
Należy sprawdzić, czy strefa UV nie koliduje z kamerą inspekcyjną, wałkiem chłodzącym, zespołem lakierującym ani modułem sztancującym. Osłona nie może ograniczać dostępu do czyszczenia optyki i prowadzenia nowej wstęgi.
Równomierność emisji w poprzek maszyny wpływa na połysk i właściwości mechaniczne druku. W przypadku częstych zmian szerokości warto rozważyć sterowanie strefowe, aby ograniczyć nagrzewanie obszarów poza materiałem.
Inhibicja tlenowa i utwardzanie międzyzespołowe
Tlen może ograniczać polimeryzację na powierzchni farby. Zjawisko jest widoczne jako lekka lepkość, niższy połysk albo słaba odporność na ścieranie. Najczęściej dotyczy lakierów bezbarwnych i powłok o małej lepkości.
Przed zwiększeniem mocy należy sprawdzić zgodność farby z widmem LED, grubość filmu, odległość głowicy i rzeczywistą dawkę. Nadmierne zwiększenie energii może podnieść temperaturę i pogorszyć właściwości filmu.
W niektórych procesach można zastosować inertyzację azotem. Ogranicza ona zawartość tlenu przy powierzchni wstęgi, lecz wymaga obudowy, kontroli przepływu gazu i dodatkowych blokad.
Utwardzanie między zespołami powinno być wystarczające do stabilizacji warstwy, lecz niekoniecznie maksymalne. Zbyt mocne utwardzenie może ograniczyć przyczepność kolejnego koloru. Dawka międzyzespołowa i końcowa powinny być kwalifikowane oddzielnie.
Niskomigracyjne etykiety i kontrola procesu
W produkcji etykiet dla opakowań spożywczych, kosmetycznych i farmaceutycznych nie wystarczy zastosowanie farby opisanej jako niskomigracyjna. Liczy się cały układ: farba, lakier, podłoże, klej, warunki druku i sposób przechowywania roli.
Niepełne utwardzenie zwiększa ryzyko obecności niezwiązanych składników w filmie. Nadmierna grubość warstwy również może zmienić wynik oceny. Dlatego parametry LED UV powinny być zapisane dla każdej zatwierdzonej rodziny zleceń.
W dokumentacji warto rejestrować długość fali, dawkę, prędkość, rodzaj farby, wałek rastrowy i temperaturę podłoża. Zmiana jednego elementu powinna uruchamiać ponowną ocenę przyczepności, odporności i zachowania po przewinięciu.
Odbiór modernizacji i próby produkcyjne
Odbiór systemu powinien składać się z testu funkcjonalnego oraz próby technologicznej. Test funkcjonalny obejmuje komunikację z PLC, blokady, alarmy, chłodzenie, reakcję na zatrzymanie i prawidłowe sterowanie mocą.
Próba technologiczna powinna używać najtrudniejszych podłoży i farb dostępnych w zakładzie. Należy sprawdzić maksymalną prędkość, prędkość minimalną, zmianę szerokości wstęgi oraz dłuższą pracę po rozgrzaniu systemu.
Kryteria odbioru mogą obejmować dawkę UV w środku i przy krawędziach, temperaturę materiału, test taśmy lub siatki nacięć, odporność na ścieranie, pasowanie oraz blokowanie roli. W przypadku lakierów należy ocenić również połysk i równomierność powierzchni.
Wyniki powinny zostać zapisane jako wartości referencyjne. Ułatwia to późniejszą diagnostykę spadku emisji, zabrudzenia optyki lub problemów z chłodzeniem.
Konserwacja i diagnostyka typowych wad
Optykę głowicy należy czyścić zgodnie z procedurą producenta. Osady farby i pył mogą zmniejszać dawkę bez zmiany ustawień sterownika. Pomiary kontrolne powinny być wykonywane w tej samej płaszczyźnie i przy tej samej metodzie.
| Objaw | Możliwa przyczyna | Zalecane sprawdzenie |
|---|---|---|
| Lepka powierzchnia farby | Inhibicja tlenowa, niezgodna formulacja lub za mała dawka | Sprawdzić widmo, dawkę, grubość filmu i warunki inertyzacji |
| Niedoutwardzona biel | Zbyt duża objętość aniloksu lub rozpraszanie UV | Zmierzyć grubość warstwy i ocenić formulację bieli |
| Przegrzewanie folii | Zbyt długa ekspozycja, niewystarczające chłodzenie | Zmierzyć temperaturę wstęgi i sprawdzić przepływ chłodziwa |
| Niestabilne pasowanie | Zmiana napięcia lub nierównomierne nagrzewanie | Sprawdzić prowadzenie wstęgi i rozkład emisji |
| Blokowanie roli | Niepełne utwardzenie lub wysoka temperatura po przewinięciu | Wykonać test po schłodzeniu i sprawdzić dawkę końcową |
| Spadek wydajności w czasie | Zabrudzona optyka lub problem z chłodzeniem | Wykonać pomiar referencyjny i skontrolować serwis głowicy |
Wnioski
Modernizacja maszyny fleksograficznej do UV LED wymaga obliczenia rzeczywistej dawki, a nie tylko wyboru wysokiej mocy elektrycznej. Natężenie promieniowania, długość fali, czas ekspozycji, grubość filmu i temperatura podłoża muszą być oceniane razem.
Układ chłodzenia wpływa na stabilność emisji oraz bezpieczeństwo materiału. Integracja sterowania odpowiada za powtarzalność dawki, reakcję na zmianę prędkości i bezpieczne zatrzymanie. Mechanika montażu decyduje o równomierności naświetlania, dostępie serwisowym i stabilności pasowania.
Najbardziej wiarygodnym sposobem odbioru jest długotrwała próba na wymagających zleceniach. Dopiero po potwierdzeniu parametrów na wstędze można uznać, że modernizacja jest przygotowana do seryjnej produkcji etykiet.